
华耀新材料科技(苏州)有限公司
联系人:贾芳芳
座机:0512-68669192
手机:18662145530(微信同号)
邮箱:312171708@qq.com
地址:苏州市吴中区临湖镇浦庄大道3075号
网址:www.jshuayo.com
加工红铜有哪些讲究?
来源:华耀新材料科技(苏州)有限公司 本站关键词:合金铜厂家 铝青铜 锡青铜 硅青铜 发布时间:2026-10-19 点击量:18
红铜(又称纯铜)凭借优异的导电性、导热性、延展性及耐腐蚀性,广泛应用于新能源汽车、电力传输、电子通讯、航空航天、精密仪器等多个高端领域,是现代制造业中不可或缺的基础材料。红铜加工涵盖熔炼、冷轧、切削、焊接、表面处理等多个环节,但其材质特性特殊——纯度高、塑性强、导热快、易氧化、易产生加工硬化,加工过程中若把控不当,极易出现裂纹、变形、表面氧化、尺寸偏差等问题,不仅影响产品品质,还会增加生产成本、降低生产效率。结合红铜加工行业实操经验与技术规范。
加工前的原料筛选与预处理,是保障红铜加工质量的基础前提,也是容易被忽视的关键环节。红铜的纯度直接决定加工可行性与最终产品性能,加工前需严格筛选原料,优先选用符合工业标准的T2、T3牌号工业纯铜,避免因杂质过多导致加工时出现“热脆”“冷脆”现象,引发零件开裂问题。同时,需根据产品用途选择合适状态的红铜原料:精密电子零件需选用软态(M)红铜,利用其良好的延展性保障成型精度;结构件可选用硬态(H)或半硬态(Y2)红铜,提升产品强度与耐磨性。此外,加工前需对红铜原料进行预处理,去除表面氧化皮、油污、杂质,可采用10%硫酸溶液室温浸泡5-10分钟进行酸洗,水洗后立即进行钝化处理,形成保护膜,防止加工过程中再次氧化,同时避免杂质影响加工精度与表面质量。对于需进行冷加工的红铜,若原料存在内应力,需提前进行退火处理(温度400-600℃,保温1-2小时),消除内应力、恢复延展性,降低加工难度。
加工工艺的合理选择与参数把控,是红铜加工的核心环节,需结合红铜材质特性与产品需求精准调整。红铜加工主要分为冷加工、热加工、切削加工三大类,不同工艺的注意事项各有侧重。冷加工(如冷轧、冷拉拔、冷冲压)过程中,红铜变形率超过30%后易产生加工硬化,导致材质变脆、难以继续加工,因此需合理设置中间退火工序,每完成一次大变形加工后,及时进行退火处理,恢复其延展性。同时,冷加工时模具间隙需比钢件大10%-15%,减少材料与模具的摩擦磨损,避免表面划伤,且需选用油性润滑剂(如硫化猪油),提升加工顺滑度。
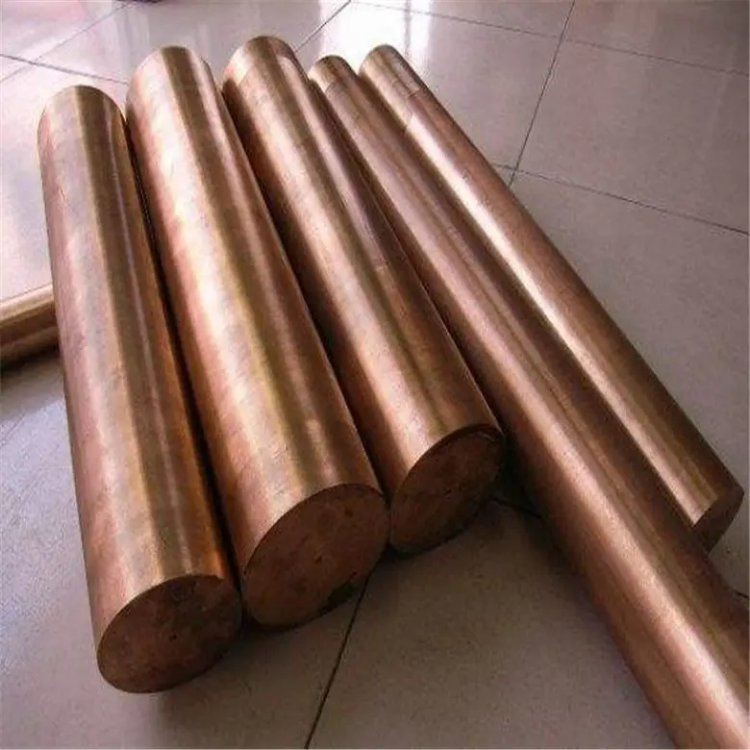
热加工(如熔炼、锻造、热挤压)时,红铜热加工温度范围较窄(700-900℃),需严格控制加热速率与温度均匀性,避免因导热过快导致工件内外温差过大,引发变形或开裂。锻造过程中需避免在低于650℃的“临界区”加工,防止晶粒粗大,影响产品力学性能;焊接红铜时,优先选用氩弧焊(ER-Cu焊丝),焊接前需将工件预热至50-150℃,减少焊接变形,焊后需进行200-300℃低温退火,消除焊接应力,避免焊缝开裂。切削加工时,红铜塑性高、易粘刀,需选用高速钢(W18Cr4V)或硬质合金(YG8)刀具,刀具前角设置为15°-20°、后角8°-12°,切削速度控制在80-120m/min,进给量0.1-0.2mm/r,同时使用乳化液冷却,及时带走切削热量,避免切屑堆积影响表面粗糙度,确保表面精度达到Ra1.6-3.2μm。
尺寸精度与变形控制,是红铜加工中需重点关注的事项,尤其适用于高端精密零件加工。红铜的热膨胀系数(16.5×10⁻⁶/℃)高于钢件,加工过程中温度变化极易导致尺寸偏差,因此需建立完善的温度补偿机制。冷加工环境温度需保持在20±2℃,避免环境温度波动影响加工精度;热加工后需采用缓冷方式(如石棉包裹),避免快速冷却导致尺寸收缩不均,引发变形。对于高精度零件(如导电端子、精密铜箔),需采用“粗加工-退火-半精加工-时效-精加工”的分步工艺,每步加工后预留0.1-0.2mm余量,最终通过磨削或抛光保证尺寸公差(如±0.005mm)。同时,使用数控设备加工时,需根据红铜的弹性模量(110GPa)调整切削参数,避免因材料回弹导致尺寸偏差;加工过程中需定期检测工件尺寸,及时调整加工参数,确保产品符合设计要求。
华耀相信,专业来自时间的沉淀,能力来自持续的实践,价值来自每一次对承诺的兑现。


